


Indicadores que vinculan frío industrial y emisiones
En una planta, la relación entre refrigeración industrial y huella de carbono industrial se entiende mejor cuando se observan indicadores medibles y no solo el consumo total de energía. El primero es el kWh eléctrico por tonelada de frío producida o por unidad de producto fabricado. Este dato permite comparar líneas, turnos y estaciones del año para detectar desviaciones reales de eficiencia energética.
También resulta clave seguir la temperatura de impulsión y retorno, las horas efectivas de funcionamiento de compresores, la presión de condensación y la estabilidad del proceso. Cuando un sistema trabaja con saltos térmicos mal ajustados o mantiene un régimen de operación sobredimensionado, las emisiones indirectas aumentan incluso aunque la producción no crezca. Por eso, el análisis debe integrar tanto desempeño frigorífico como contexto operativo.
Lo que no se mide en frío industrial termina pagándose en energía, mantenimiento y carbono
Otros indicadores útiles incluyen:
-
kg CO2e por kWh consumido según el mix eléctrico
-
kg CO2e por tonelada de producto procesado
-
factor de carga medio de compresores
-
rendimiento estacional frente a picos de demanda
En sectores como plásticos, química, impresión o envasado, medir estos parámetros ayuda a transformar una instalación térmica en un activo estratégico y no en un simple coste auxiliar.
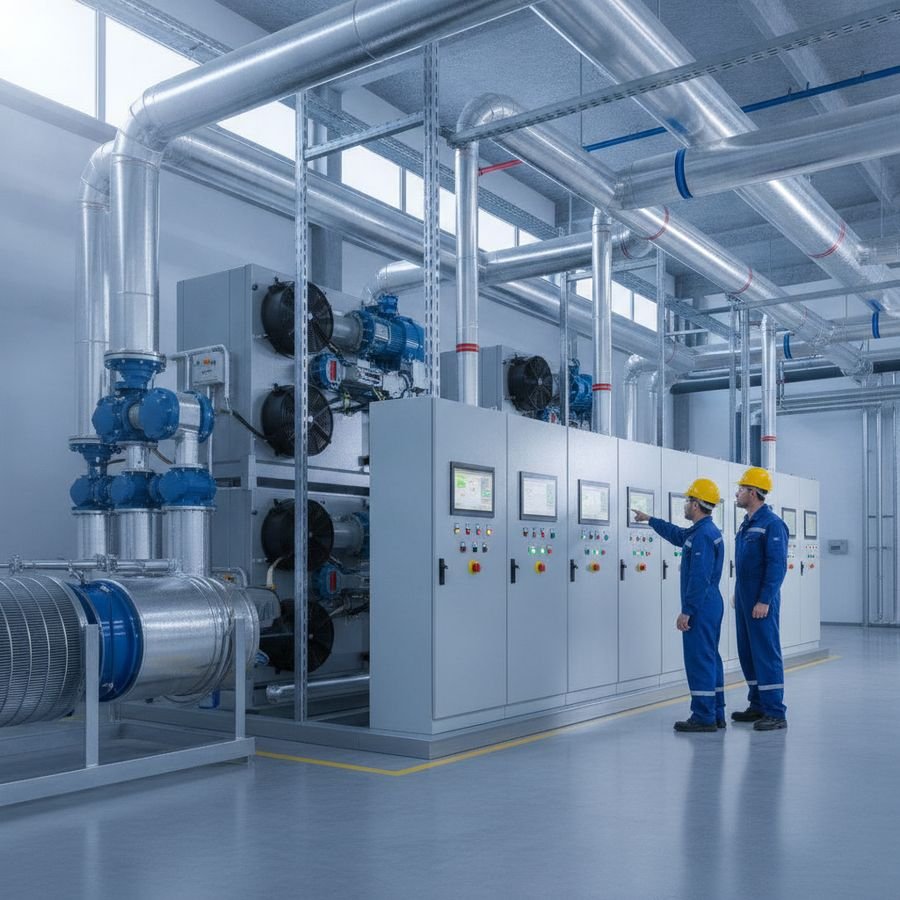
¿Cómo reduce emisiones una instalación bien dimensionada?
Una instalación bien dimensionada reduce emisiones porque adapta su capacidad a la carga térmica real del proceso, evitando ciclos ineficientes, sobreconsumo y arranques innecesarios. Cuando la potencia frigorífica supera de forma constante la demanda, el sistema trabaja a carga parcial durante demasiadas horas. Ese escenario suele elevar el gasto eléctrico, empeorar el rendimiento estacional y acortar la vida útil de componentes críticos.
El dimensionamiento correcto parte de un estudio técnico que considera variaciones productivas, temperatura ambiente, perfiles horarios, expansión futura y necesidades de continuidad. En soluciones de gran capacidad, como las centrales con compresores de tornillo y regulación de potencia, esta precisión es todavía más importante. La modulación adecuada permite mantener estable la temperatura del agua refrigerada sin forzar el equipo.
Reducir emisiones no significa instalar menos potencia, sino instalar la potencia correcta con la lógica de control adecuada. Además, una planta bien calculada necesita menos correcciones posteriores, menos uso de bypass y menos maniobras manuales para sostener el proceso.
Cuando la selección térmica se alinea con la realidad operativa, la empresa obtiene tres beneficios simultáneos: menor consumo, mejor calidad de producción y una disminución tangible de la huella de carbono industrial. Esa combinación convierte la ingeniería de detalle en una palanca directa de sostenibilidad.
Consumo eléctrico y carga térmica del proceso
El consumo eléctrico de una instalación frigorífica está directamente condicionado por la carga térmica del proceso. Esta carga incluye el calor generado por máquinas, motores, moldes, baños, reactores, fluidos de proceso y condiciones ambientales. Si la carga aumenta por cambios de producción o por temperaturas exteriores más altas, la instalación debe evacuar más calor y, por tanto, demandará más energía.
Sin embargo, no todo aumento del consumo responde a una mayor necesidad real. En muchas plantas, el problema aparece cuando la carga está mal caracterizada o varía más rápido que la capacidad de regulación del sistema. Entonces los compresores funcionan fuera de su punto óptimo, los ventiladores condensan con menor eficiencia y el rendimiento global se deteriora.
Conocer la carga térmica minuto a minuto permite tomar decisiones más precisas que observar solo la factura eléctrica mensual
Para interpretar bien la relación entre demanda térmica y energía, conviene revisar:
-
perfil horario de producción
-
picos de temperatura exterior
-
temperaturas de entrada y salida del circuito
-
horas de plena carga y carga parcial
-
consumos específicos por línea o por máquina
Este enfoque facilita detectar pérdidas ocultas y diseñar estrategias de eficiencia energética más realistas, con impacto medible tanto en coste operativo como en emisiones asociadas al frío industrial.
¿Qué tecnologías mejoran la eficiencia energética real?
La mejora real de la eficiencia energética no depende de una sola tecnología, sino de la combinación correcta entre equipos, regulación y condiciones de trabajo. En refrigeración de proceso, destacan los compresores de tornillo para servicio continuo, la condensación optimizada, el free cooling cuando la aplicación lo permite y los sistemas de intercambio diseñados para minimizar pérdidas térmicas.
También aportan valor las soluciones con baja corriente de arranque, como el bobinado parcial mencionado en equipos industriales avanzados, porque reducen picos eléctricos y mejoran la estabilidad operativa. A ello se suman armarios eléctricos protegidos para exterior, ventilación modulante y componentes antivibración que favorecen funcionamiento fiable en instalaciones exigentes.
La eficiencia energética real es la que se mantiene en operación diaria, no solo la declarada en condiciones ideales de catálogo. Por eso, conviene priorizar tecnologías que respondan bien a variaciones de carga y temperatura ambiente.
Entre las más efectivas en planta suelen estar:
-
microprocesadores de control para ajuste dinámico
-
regulación secuencial de compresores
-
ventiladores de condensador gestionados según clima exterior
-
centrales frigoríficas adaptadas a altas capacidades
Cuando estas soluciones se integran con una buena ingeniería, el resultado es un sistema más estable, menor consumo específico y una reducción sostenida de la huella de carbono industrial.
Microprocesadores y control secuencial en la demanda
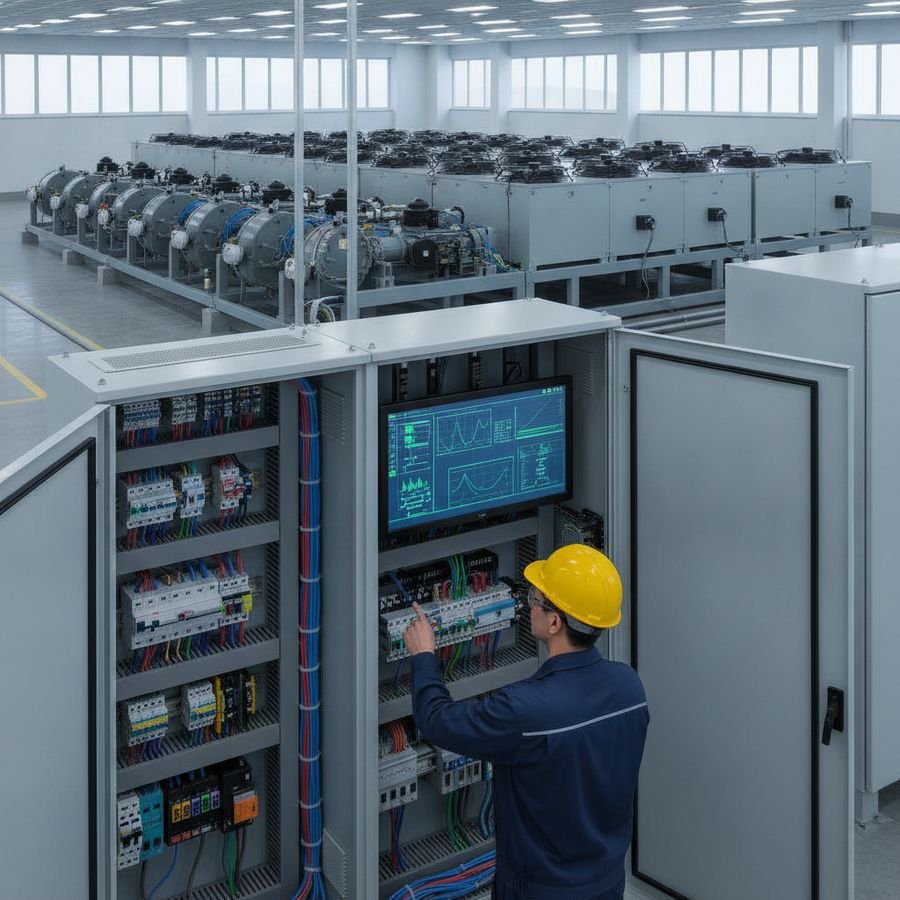
En plantas con demanda variable, los microprocesadores se han convertido en una herramienta decisiva para sostener la eficiencia y evitar consumos innecesarios. Su ventaja principal es que analizan en tiempo real la carga del sistema y ajustan la respuesta de compresores, ventiladores y otros elementos sin depender de intervención manual. Esto reduce oscilaciones de temperatura y mejora la continuidad del proceso.
El control secuencial permite activar los compresores según prioridad, horas de uso y nivel de demanda. En lugar de arrancar toda la capacidad disponible, la instalación incorpora solo la potencia necesaria en cada momento. Esa lógica es especialmente valiosa en centrales frigoríficas de gran tamaño, donde pequeños errores de control generan grandes desvíos energéticos.
El mejor ahorro no siempre viene de enfriar más, sino de enfriar exactamente lo necesario en el momento preciso
Además, los microprocesadores pueden gestionar el arranque cíclico parcial automático y modular los ventiladores del condensador según la temperatura exterior. Esta coordinación evita sobrepresiones, disminuye picos de arranque y favorece una temperatura constante del agua refrigerada.
El resultado es doble: mayor eficiencia energética y menor huella de carbono industrial. En términos operativos, el control inteligente convierte la variabilidad de la demanda en una oportunidad de optimización continua, no en una fuente permanente de ineficiencia.
¿Qué sectores obtienen mayor ahorro de carbono?
Los sectores que más ahorro de carbono obtienen son aquellos donde el frío trabaja muchas horas al año, con cargas variables y exigencias térmicas estrictas. En este grupo destacan plásticos, galvanoplastia, impresión, fundición a presión, láser, industria química, vinificación, envasado y maquinaria herramienta. En todos ellos, la refrigeración industrial influye directamente sobre productividad, calidad y estabilidad del proceso.
El mayor potencial aparece cuando existen equipos antiguos, control limitado o una diferencia importante entre la capacidad instalada y la demanda real. En esas circunstancias, mejorar la planta térmica puede reducir de manera significativa el consumo específico y, por tanto, la huella de carbono industrial. No se trata solo de sustituir máquinas, sino de reorganizar la estrategia de producción de frío.
Cuanto más continuo es el proceso y más sensible es la temperatura, mayor suele ser el retorno de una modernización eficiente. Los ahorros también crecen en instalaciones expuestas a cambios estacionales o ampliaciones productivas frecuentes.
-
Plásticos: control térmico estable en moldes y ciclos
-
Química: precisión y continuidad operativa
-
Envasado e impresión: calidad constante y menos paradas
-
Vinificación: gestión térmica cuidadosa del producto
En todos estos sectores, combinar diseño correcto, control avanzado y seguimiento de indicadores transforma la gestión del frío en una ventaja competitiva con impacto ambiental positivo.
Criterios técnicos para una estrategia térmica sostenible
Una estrategia térmica sostenible comienza con criterios técnicos claros y verificables. El primero es definir la carga térmica real por proceso, no solo una estimación general de planta. Después, es necesario seleccionar equipos que puedan operar con buen rendimiento tanto a plena carga como en condiciones parciales, algo esencial en instalaciones industriales con demanda cambiante.
El segundo criterio es la calidad del control. La sostenibilidad no depende únicamente del hardware, sino de cómo se gobierna. Un sistema con control secuencial, supervisión por microprocesador y regulación de condensación puede mantener estabilidad térmica con menor gasto energético. A ello se suman el mantenimiento preventivo, la limpieza de intercambiadores, el aislamiento de líneas y la revisión de setpoints.
También conviene valorar la robustez constructiva, la protección eléctrica para entornos exteriores y la facilidad de acceso a componentes, porque una instalación fiable evita pérdidas de rendimiento a lo largo del tiempo. La sostenibilidad industrial exige continuidad, no solo buenos resultados iniciales.
La estrategia térmica más sostenible es la que une ingeniería, control y operación disciplinada durante toda la vida útil del sistema.
En síntesis, una planta que prioriza eficiencia energética, adaptación a la demanda y monitoreo constante está mejor preparada para reducir costes, mejorar procesos y avanzar con solidez en sus objetivos de descarbonización. Para más información sobre cómo implementar estas estrategias, visita Frimec.
FAQs
¿Qué indicadores permiten relacionar frío industrial y emisiones?
Los más útiles son el kWh por tonelada de frío producida o por unidad fabricada, las temperaturas de impulsión y retorno, las horas efectivas de compresor, la presión de condensación, el factor de carga y los kg CO2e por kWh o por tonelada de producto. Estos datos permiten comparar rendimiento real entre líneas, turnos y estaciones.
¿Por qué una instalación sobredimensionada aumenta la huella de carbono industrial?
Porque trabaja demasiadas horas a carga parcial, provoca más ciclos ineficientes, arranques innecesarios y peor rendimiento estacional. Aunque la producción no aumente, el consumo eléctrico puede crecer y con ello las emisiones indirectas asociadas.
¿Cómo influye la carga térmica del proceso en el consumo eléctrico?
La carga térmica determina cuánto calor debe evacuar la instalación. Si sube por producción, temperatura exterior o calor generado por equipos y fluidos, el sistema necesita más energía. Si además la carga está mal caracterizada o cambia más rápido que la regulación disponible, la eficiencia global empeora.
¿Qué tecnologías mejoran la eficiencia energética real en refrigeración industrial?
Destacan los compresores de tornillo para servicio continuo, el control por microprocesador, la regulación secuencial de compresores, la modulación de ventiladores de condensador, la condensación optimizada y el free cooling cuando la aplicación lo permite. Su valor depende de una buena integración con la ingeniería y la operación diaria.
¿Qué sectores suelen obtener más ahorro de carbono al optimizar el frío industrial?
Suelen lograr más ahorro los sectores con muchas horas de funcionamiento, carga variable y exigencia térmica alta, como plásticos, química, impresión, envasado, vinificación, galvanoplastia, fundición a presión, láser y maquinaria herramienta. En ellos, mejorar diseño y control del sistema puede reducir de forma notable el consumo específico.
